
Nettoyage laser en maintenance industrielle
Pendant un arrêt technique ou une révision, le nettoyage laser pulsé retire rouille, peinture et résidus sur vos équipements, sans démontage quand l'accès le permet. Nous préparons ainsi les surfaces avant soudage, avant contrôle non destructif ou avant remise en peinture, sur site ou en atelier.
- Équipements en placeBâtis, châssis, carters et organes accessibles, nettoyés sans démontage quand l'accès le permet.
- Structures et charpentesPoteaux, poutres, passerelles, garde-corps et supports de tuyauteries gagnés par la rouille.
- SouduresPréparation des bords avant soudage, nettoyage du cordon et de ses abords après.
- Zones à contrôlerSurfaces préparées avant un contrôle non destructif, selon l'état demandé par le contrôleur.
- Remise en peintureRetrait de la peinture qui n'adhère plus et de la rouille avant un nouveau système de protection.
- Pièces mécaniquesPièces déposées lors d'une révision, traitées près de la machine ou en atelier.
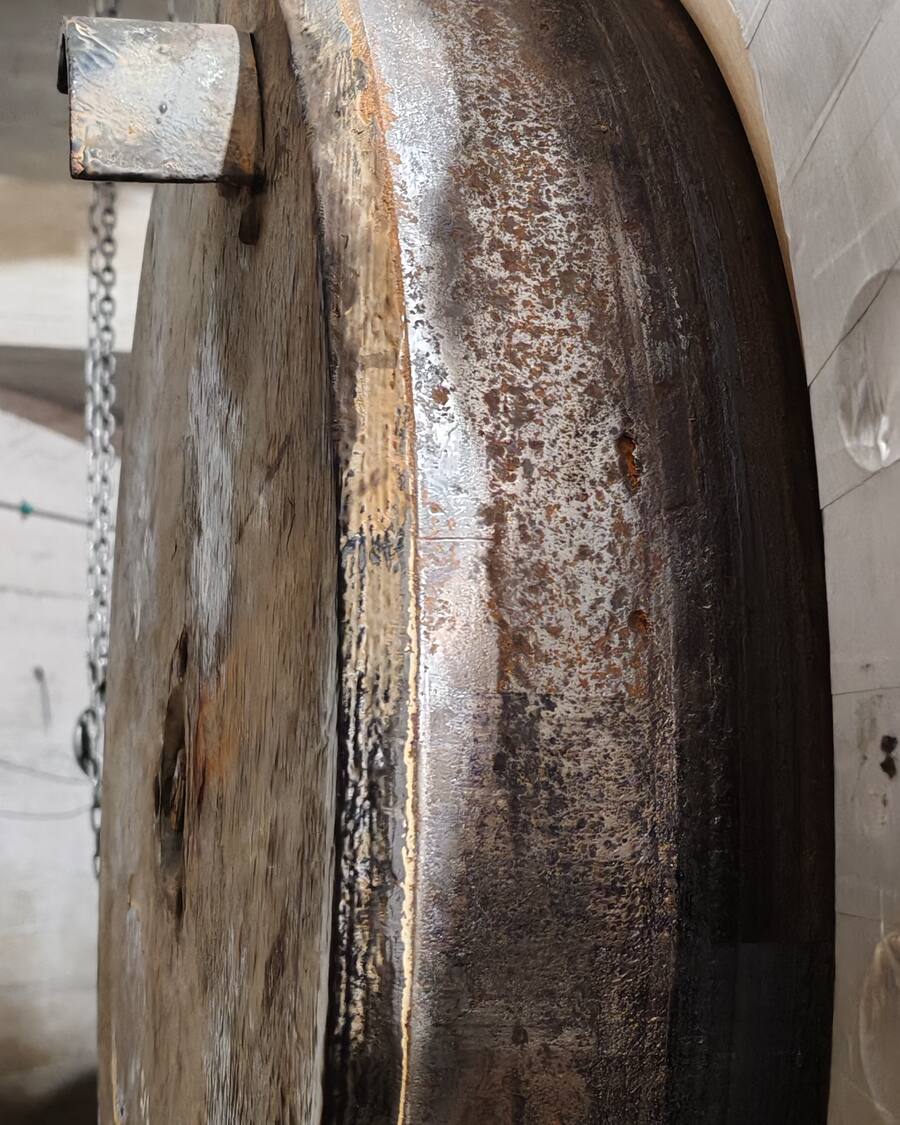 Avant
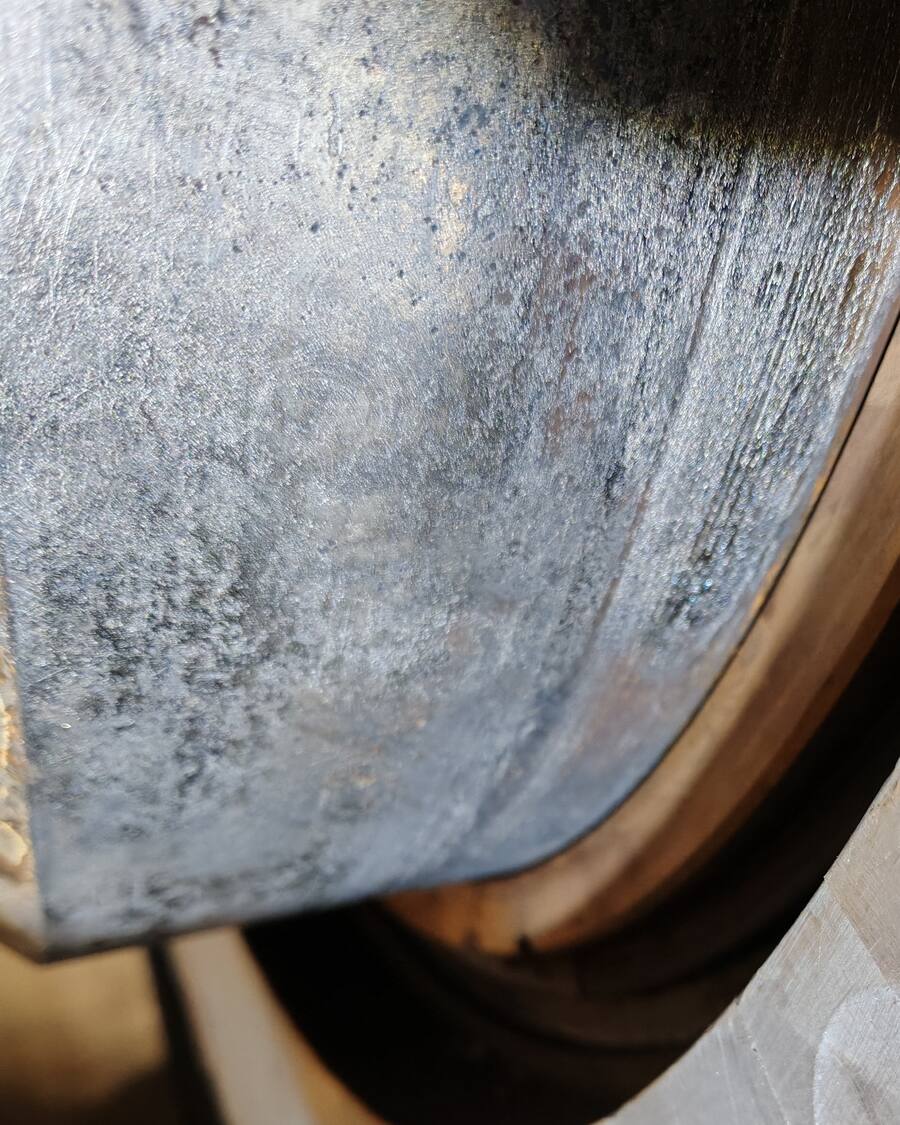 Après
Le nettoyage laser pendant un arrêt technique planifié
Un arrêt technique concentre de nombreux travaux dans une fenêtre courte, fixée longtemps à l'avance. Le nettoyage laser s'y intègre comme un lot parmi d'autres : nous le préparons en amont avec votre service maintenance, à partir de photos, de cotes, de plans ou d'une visite, pour arriver avec des réglages pressentis, une liste de zones hiérarchisée et une organisation calée sur votre planning.
Le faisceau ne projette ni sable, ni grenaille, ni eau : les équipements voisins et les zones déjà remises en état ne reçoivent aucune projection, et les poussières issues de la couche retirée sont captées par aspiration au plus près du point de traitement. Pendant le tir, la zone de travail est balisée ; les autres corps de métier poursuivent leurs travaux en dehors de ce périmètre, selon l'organisation prévue avec vous.
- Préparation sur photos, cotes, plans ou visite avant l'arrêt
- Ordre de passage calé sur votre planning et vos consignations
- Besoins sur place annoncés à l'avance : alimentation électrique, accès, emplacement du matériel
- Zone de tir balisée et coactivité organisée avec vous
Nettoyer un équipement en place, sans le démonter
Démonter un ensemble pour le nettoyer mobilise des heures de main-d'œuvre et impose souvent des réglages au remontage. Quand la surface est accessible au faisceau, le nettoyage laser se fait directement sur l'équipement en place : rouille, peinture écaillée et résidus sont retirés sur les zones utiles, y compris autour des assemblages et dans les angles visibles.
L'étude préalable vérifie ce qui rend l'intervention possible : la distance et l'angle d'accès, l'encombrement autour de l'équipement, la consignation des énergies par votre service et la protection des éléments sensibles voisins, comme les joints, les câbles, les voyants ou les surfaces usinées. Quand un organe n'est pas accessible, nous le signalons et proposons de le traiter une fois déposé.
Dérouillage de structures, charpentes et passerelles
Sur une structure métallique, la corrosion se concentre souvent sur des zones précises : pieds de poteaux, platines, assemblages boulonnés, recoins où l'eau stagne. Le laser traite ces zones de façon ciblée, sans décaper toute la structure, et dégage le métal sain pour montrer l'état réel de l'acier sous la rouille.
Une fois la zone mise à nu, votre bureau d'études ou votre inspecteur peut évaluer une éventuelle perte d'épaisseur et décider de la suite : simple remise en peinture, renfort ou remplacement d'un élément. Le dérouillage laser devient alors une étape de diagnostic autant qu'une étape de préparation.
Préparation de surface avant soudage
Une soudure de réparation se réalise sur un métal propre : rouille, calamine, peinture ou résidus au droit du joint peuvent nuire à la qualité du cordon. Le laser retire ces couches sur une bande étroite le long de la future soudure, sans entamer le métal sain.
Après soudage, le même procédé nettoie le cordon et ses abords (oxydation de surface, résidus) avant un contrôle ou une mise en peinture. La largeur traitée et l'état de surface visé suivent le mode opératoire de soudage de votre entreprise.
Avant un contrôle non destructif
Un contrôle non destructif se prépare. Le contrôle par ressuage, par exemple, demande une préparation de surface très soignée, adaptée au matériau contrôlé : le produit pénétrant doit pouvoir entrer dans les défauts qui débouchent en surface, ce qui suppose une zone débarrassée de la peinture, de la rouille et des dépôts.
Le laser prépare la zone à inspecter au plus juste, en limitant la surface mise à nu à ce que le contrôle demande. L'état de surface attendu reste fixé par le mode opératoire du contrôle, propre à votre entreprise ou à l'organisme qui intervient : un essai sur une zone témoin permet au contrôleur de valider la préparation avant de traiter toutes les zones.
Avant une remise en peinture
Une remise en peinture tient d'abord par son support. Le laser retire la peinture qui n'adhère plus, la rouille et les résidus, et peut se limiter aux zones dégradées quand le revêtement restant est sain et que votre système de peinture admet une reprise locale.
Si votre spécification de peinture exige un profil de rugosité ou un degré de préparation donné, nous le vérifions avec vous dès l'étude, et avec le fabricant de peinture si besoin. L'acier mis à nu se recouvre ensuite dans le délai prévu par cette spécification : nous organisons l'ordre des zones pour que l'applicateur puisse enchaîner.
Pièces mécaniques déposées pendant une révision
Lors d'une révision, certaines pièces sortent de la machine : arbres, flasques, carters, supports, outillages. Le laser retire la rouille, la peinture et les résidus avec des réglages choisis pour préserver les portées et les surfaces fonctionnelles, que l'on peut aussi exclure de la zone traitée. Les pièces sont ensuite prêtes à être inspectées, protégées ou remontées.
La pièce cylindrique en acier présentée ci-dessus montre le résultat sur un acier couvert de rouille : le métal nu réapparaît sur la surface traitée. Selon leur taille et votre planning, les pièces se traitent sur site, près de la machine, ou en atelier.
Comment se prépare une intervention de maintenance
Tout part de l'étude d'intervention : le support, la couche à retirer, l'état de surface attendu et les contraintes du site (consignations, permis de travail ou permis de feu si votre site les exige, horaires, coactivité). Pour une intervention dans vos locaux, ces éléments alimentent aussi l'analyse des risques menée avec votre service sécurité. Le tarif est établi sur étude, selon le support, la couche, la surface et les accès.
- Étude d'intervention à partir de vos photos, plans et contraintes
- Réglage du laser selon le matériau, validé si besoin sur une zone témoin
- Décapage pulsé des zones prévues, dans l'ordre convenu
- Contrôle du résultat et remise d'un support propre, prêt pour l'étape suivante
Faut-il démonter l'équipement pour le nettoyer au laser ?+
Pas forcément. Quand la surface est accessible au faisceau et que l'équipement est consigné, nous le nettoyons en place. Si un organe reste hors d'atteinte, nous le signalons lors de l'étude et proposons de le traiter une fois déposé.
Peut-on nettoyer au laser pendant que l'usine tourne ?+
L'équipement traité doit être à l'arrêt et consigné par votre service. Les installations voisines peuvent continuer à fonctionner si l'analyse des risques menée avec vous le permet, la zone de tir restant balisée. L'intervention peut aussi se caler sur un arrêt programmé ou une fenêtre de maintenance.
Le laser enlève-t-il du métal sur une pièce mécanique ?+
Le réglage vise la couche à retirer (rouille, peinture, résidus) et s'arrête au métal sain. Sur une pièce déjà piquée par la corrosion, les creux restent visibles : le laser nettoie le fond des piqûres sans reconstituer la matière perdue. Les surfaces fonctionnelles sensibles peuvent être exclues de la zone traitée.
Peut-on souder ou repeindre juste après un nettoyage laser ?+
Le procédé n'utilise ni eau ni solvant : il n'y a aucun séchage à attendre. La suite dépend de votre mode opératoire de soudage ou de votre spécification de peinture, qui fixent l'état de surface et le délai de recouvrement de l'acier mis à nu.
Quelles informations transmettre pour préparer une intervention pendant un arrêt ?+
Des photos des zones à traiter, leurs dimensions approximatives, la nature du support et de la couche à retirer, les dates de l'arrêt et les contraintes d'accès. Avec ces éléments, nous préparons l'étude d'intervention et le tarif en amont de votre arrêt.
Traitez-vous les pièces sur site ou en atelier ?+
Les deux. Les équipements fixes et les structures se traitent sur site ; les pièces déposées peuvent l'être près de la machine ou en atelier, selon leur taille et votre planning.
Nettoyage laser des moules d'injection : évents, plans de joint et empreintes, après essai sur zone témoin.
Nettoyage laser d'outillages, de moules composites et d'équipements au sol, selon le cahier des charges du donneur d'ordre.
Qualité, sécurité laser, plan de prévention et déchets : ce qu'une intervention de décapage laser implique pour vos exigences QSE.